


橡胶涂层钢卷采购指南:附着力与冲压性能评估
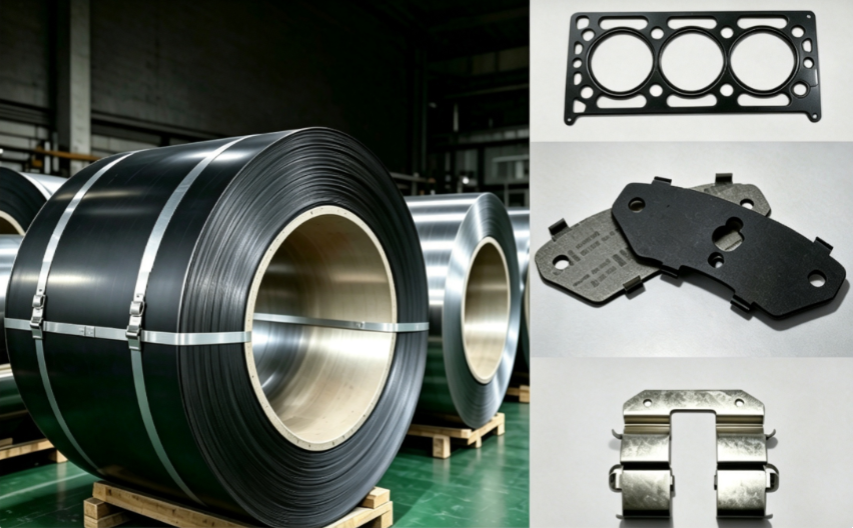
图:NBR/FKM涂层钢卷(左)及冲压成型的垫片、刹车消音片和硬件套件(右)
当橡胶涂层钢卷在冲压过程中失效时,问题往往追溯到一个根本原因:涂层附着力不足。崩边、折弯分层、落料脱层以及冲压表面不平整,都是橡胶与金属结合力无法承受成形机械应力的表现。对于买家和工程师而言,了解如何在卷材进入冲压机之前评估附着力,是避免废品、停机和现场失效的关键。
本指南聚焦附着力在实际应用中的表现:它在冲压过程中如何退化、适用哪些测试方法、如何检测来料,以及为什么附着力并非越高越好。
为什么涂层附着力会在冲压过程中退化
附着力并非固定属性。它在冲压的机械力作用下会发生变化。
基材表面粗糙化 ——当钢基材发生塑性应变时,其表面形貌会发生变化。这可能会改变有效结合面积,并在某些情况下削弱橡胶与金属之间的机械互锁。
界面应力累积 ——深冲、折弯和落料会在涂层与基材界面产生剪切和拉伸应力。当局部应力超过粘接强度时,脱层便开始发生。
胶粘失效 vs. 内聚失效 ——并非所有失效都是同等的。胶粘失效是指橡胶从钢表面干净地分离——通常表明初始粘接不良。内聚失效是指橡胶本身撕裂,而粘接层保持完整——通常表明界面强度更高。买家应要求提供失效模式数据,而不仅仅是强度数值。
附着力评估的行业测试标准
多项国际标准为测量和比较附着力提供了框架。这些是橡胶-金属粘接领域的通用参考:
- ASTM D429 / ISO 813 ——橡胶-金属粘接强度的标准测试方法。
- ASTM D3359 / ISO 2409 ——划格胶带测试,用于快速筛查。
ASTM D7093 ——双轴拉伸圆顶试验结合胶带测试,用于评估模拟成形后的附着力。
我们的生产测试基于国际通用方法(包括相关的ASTM和ISO标准),并在此基础上制定了针对冲压应用优化的内控标准 Q/MFKJ B801-2026。以下数据来自最近一批NBR涂层不锈钢卷(批号:260808001):
测试项目 | 测试条件 | 结果 |
粘接力 | 室温 | 达到2级以上 |
Erichsen 杯突试验 | 400 微米 | 无开裂 |
弯折性能 | 5 MPa模具压力 | 无开裂、无剥离 |
T型剥离测试 | 25 mm × 50 mm,50 mm/min | ≥ 2 KN |
总厚度 | — | 0.504 mm(基材0.402 mm,涂层0.102 mm) |
盐雾测试 | 35°C × 72h | 边缘侵蚀 ≤ 2 mm |
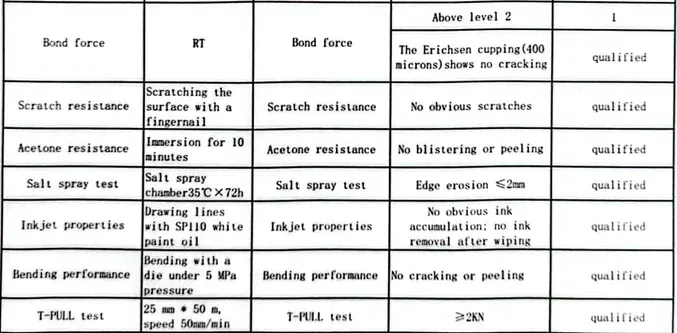
图:附着力与冲压性能测试报告(节选)——粘接力、Erichsen杯突、弯折、T型剥离及盐雾测试结果
这些结果确认了该卷材满足冲压应用的要求。买家可以索取每批次的类似测试报告。
四种与附着力相关的常见冲压缺陷
当附着力不足时,以下四种缺陷会反复出现:
(提示:出现下述缺陷时,请优先排除模具刀口磨损、间隙不合理、冲压速度参数等设备工艺因素,再判定为材料附着力问题。)
1. 崩边
橡胶涂层在剪切边缘断裂并崩落。这通常表明表层橡胶的韧性不足,或粘接层无法吸收剪切应力。需要最低剥离力来抵抗崩边;低于该阈值时,涂层会局部失效。
2. 折弯分层
在折弯过程中,外侧半径处的涂层被拉伸,而内侧半径处被压缩。如果附着力过低,橡胶会在折弯处与钢分离。涂层钢卷能够承受的最小折弯半径取决于涂层厚度、橡胶硬度和粘接强度的组合。我们的5 MPa模具压力弯折测试显示无开裂、无剥离,确认了其适用于典型成形操作。
3. 落料脱层
在落料过程中,冲头穿过材料,在切割边缘产生高剪切应力。如果粘接强度低于剪切应力,涂层会从基材上剥离。这种缺陷通常表现为沿切割线的干净分离。
4. 冲压表面不平整
冲压后表面不平整通常指向两个共同问题:涂层厚度不一致和卷材横向附着力不均匀。我们的涂层厚度公差控制在±0.01 mm以内,附着力均匀性通过批次测试验证。
来料检验:批量生产前如何进行检测
买家不需要完整的实验室就能及早发现附着力问题。以下三项简单检查可以在来料卷材上进行:
胶带测试(ASTM D3359 / ISO 2409)
- 清洁表面。
- 用锋利的刀片划出交叉网格图案。
- 将胶带用力压在切割区域上。
- 以45°角撕下胶带。
- 合格判定:无涂层去除,或仅在交叉点有少量碎屑。
不合格判定:涂层沿切割线剥离。
弯折测试
- 将一小条涂层钢围绕芯棒或已知半径弯折。
- 检查弯折外侧。
- 合格判定:无开裂,无分层。
不合格判定:橡胶与钢分离或明显开裂。
小批量试冲
- 使用实际生产模具运行50–100件。
- 检查崩边、分层和表面缺陷。
如果在前几次冲程内就出现缺陷,则该卷材不适用于该模具。
来料预警信号
- 涂层厚度在卷材宽度方向上变化超过 ±10%。
- 批次间附着力测试结果变化超过20%。
可见的表面不规则或硬点。
附着力并非越高越好
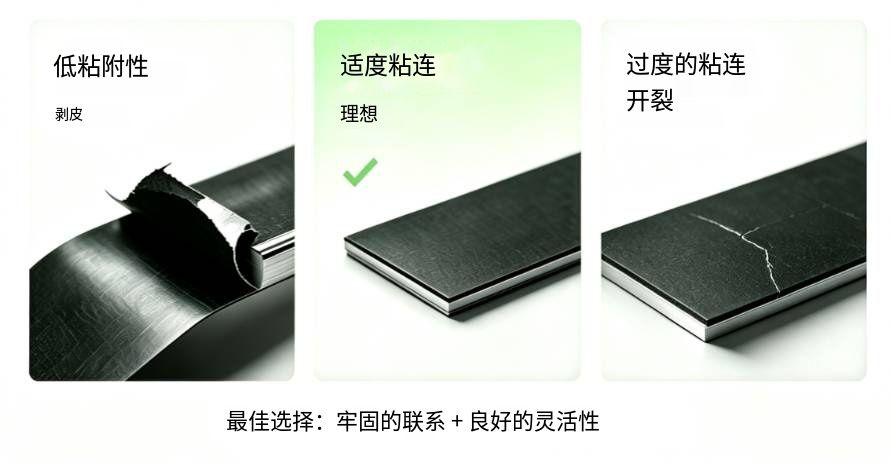
图:附着力高低与失效模式——低附着力剥离、适中附着力理想、高附着力开裂。
一个常见的客户误区是,最大附着力总是最好的,不少采购询价时会直接要求做到尽可能高的附着力。实际上,附着力必须与柔韧性平衡。
- 附着力过高,但太刚硬 ——当附着力极高时,配方设计师通常通过增加橡胶硬度或交联密度来实现。这使橡胶更硬、更脆。在折弯或深冲时,涂层可能开裂而不是拉伸。
- 适中附着力 ——大多数冲压应用的最佳范围。粘接强度足以抵抗剥离和剪切,同时橡胶保持足够的柔韧性,以适应折弯和成形而不开裂。
- 附着力过低 ——粘接层在正常冲压应力下失效,导致崩边、剥离和分层。
正确的附着力水平是与您的成形工艺相匹配的水平:小折弯半径和深冲需要更高的附着力,但不能过于脆;简单的落料可能容忍较低的附着力。
常见问题解答
Q1:我应该向卷材供应商索取哪种附着力测试报告?
要求提供覆盖粘接强度、T型剥离、弯折和Erichsen杯突的测试数据。我们的测试报告覆盖这些项目,基于与ASTM/ISO对齐的方法及我们的内控标准Q/MFKJ B801-2026,每批次均可提供。
Q2:内聚失效总是比胶粘失效好吗?
一般来说是的。内聚失效意味着橡胶本身断裂,而粘接层保持完好——表明界面强度高于橡胶本身。胶粘失效意味着粘接层是最薄弱环节,这对冲压来说是一个警告信号。
Q3:我可以将同一卷材用于不同的冲压模具吗?
不一定。附着力要求取决于每个模具施加的应力。在简单落料操作中表现良好的卷材,在深冲操作中可能会失效。深冲、小折弯半径属于高应力工况,对附着力与涂层柔韧性要求最高。务必在实际模具上进行小批量试冲验证。
Q4:如何知道附着力在卷材上是否均匀?
向供应商索取附着力均匀性数据——边缘到中心以及卷首到卷尾。我们的批次记录包含此信息。如果没有,则在样品条上的多个位置进行胶带测试。
获取附着力与冲压技术支持
需要帮助评估橡胶涂层钢卷是否满足您的冲压要求?我们的技术团队可以提供附着力测试数据、成形验证支持和材料选择指导。
联系我们的技术团队,获取材料咨询和样品支持。
📩 邮箱:ryleezh@chinanewmaterialtech.com
📞 电话:+86-531-80993487
📱 手机:+86-152-5416-7359
🌐 官网:https://www.chinanewmaterialtech.com/
关于我们的完整认证和质量文件,请参阅我们之前的文章。
相关新闻

想要高品质的涂层钢材料吗?
告诉我们您的项目,以便我们帮助您找到适合您需求的解决方案!

中国全自动RCM生产线
中国全自动冲压生产线


联系我们
-
0531-80993487

-
152-5416-7359

-
ryleezh@chinanewmaterialtech.com

-
中国山东省济南市高新区齐盛广场6-708

版权所有 © 济南朗日新材料科技有限公司