


Cómo afecta el espesor del recubrimiento al rendimiento de la bobina de acero recubierto de NBR/FKM
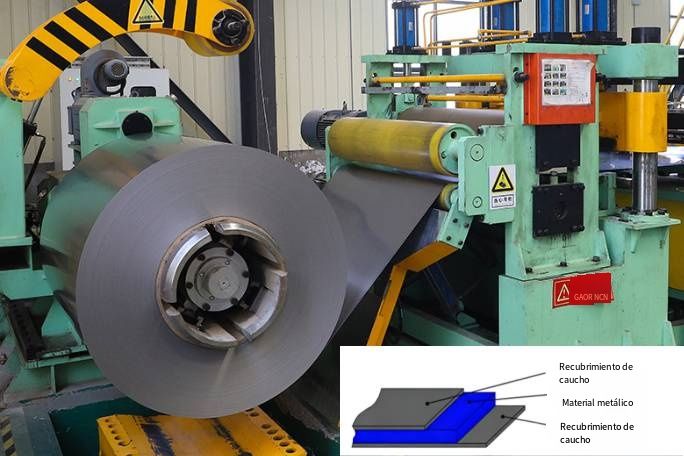
Figura: Línea de producción y diagrama estructural de bobina de acero recubierto de caucho – el espesor total está determinado por el sustrato y las capas de recubrimiento. Espesor y estructura personalizables
El espesor del recubrimiento determina directamente el rendimiento de sellado, la capacidad de amortiguación y la viabilidad de estampado. Los recubrimientos finos son adecuados para sellado de precisión; los recubrimientos gruesos son adecuados para láminas antirruido de freno y aplicaciones de alta amortiguación. Muchos fallos en campo —incluyendo sellado insuficiente, delaminación por estampado y fatiga prematura— no se deben únicamente a la calidad del material, sino a un desajuste entre el espesor del recubrimiento y las condiciones reales de trabajo.
Este artículo es proporcionado por Jinan Sunrise New Material Technology Co., Ltd., un fabricante con sede en China especializado en bobinas de acero recubierto de NBR y FKM. Se centra exclusivamente en el papel del espesor del recubrimiento. No repite datos de propiedades de materiales, procedimientos de ensayo de adherencia ni análisis de defectos de estampado cubiertos en artículos anteriores. El objetivo es ayudar a compradores, ingenieros de proceso y diseñadores de producto a comprender cómo influye el espesor en el rendimiento y cómo seleccionar el espesor adecuado para una aplicación determinada.
¿Qué significa el espesor del recubrimiento?
El espesor del recubrimiento se refiere únicamente a la capa de caucho, no al sustrato de acero. En una bobina de acero recubierto de caucho, el espesor total se compone de:
- Espesor del sustrato de acero
Recubrimiento de caucho en una o ambas caras
Por ejemplo, una bobina con un sustrato de acero de 0.402 mm y un recubrimiento de 0.102 mm por cara tiene un espesor total de aproximadamente 0.504 mm. Al especificar una bobina, los compradores deben confirmar por separado el espesor del sustrato y el espesor del recubrimiento para evitar confusiones.
Rango común de espesor de recubrimiento: 0.02–0.12 mm por cara, según la aplicación. La tolerancia y uniformidad del espesor —a lo ancho de la bobina, a lo largo de la bobina y entre lotes— también son importantes y deben especificarse en el acuerdo de compra.
Cómo afecta el espesor del recubrimiento al rendimiento
1. Rendimiento de sellado
Un recubrimiento más grueso puede rellenar huecos mayores y adaptarse a superficies de brida más rugosas o irregulares. Un recubrimiento más fino ofrece mejor precisión dimensional y es adecuado para juntas de precisión delgadas.
Sin embargo, más grueso no siempre es mejor. Un espesor excesivo puede aumentar la deformación permanente por compresión y provocar pérdida de par de apriete, especialmente en conexiones de brida atornilladas. El espesor óptimo equilibra la capacidad de relleno de huecos con la recuperación por compresión.
2. Amortiguación de vibraciones y reducción de ruido
Una capa de caucho más gruesa generalmente proporciona mejor rendimiento de amortiguación y es adecuada para vibraciones de alta frecuencia y supresión de ruido. Un recubrimiento más fino es adecuado para aplicaciones con espacio limitado, donde el sellado es la función principal y la amortiguación es secundaria.
3. Estampado y conformado
El espesor del recubrimiento influye en el doblado, punzonado y conformado. Un recubrimiento más grueso se estira más en el radio exterior durante el doblado, requiriendo mayor adherencia y flexibilidad para evitar grietas o delaminación. Un recubrimiento más fino generalmente es más fácil de estampar, pero puede ofrecer menos protección contra el desgaste y la corrosión con el tiempo.
4. Adherencia y durabilidad
El espesor del recubrimiento influye en los modos de fallo de adherencia. Cuando el recubrimiento es demasiado grueso, la tensión interna dentro de la capa de caucho aumenta, making el fallo cohesivo más probable. Cuando el recubrimiento es demasiado fino, el área de unión efectiva puede ser insuficiente, lo que lleva a la delaminación bajo vibración prolongada. El rango de espesor óptimo, combinado con un proceso de unión estable, es esencial. Para una explicación detallada de cómo se evalúa la adherencia en sí y cómo se clasifican los modos de fallo, consulte nuestra guía de adherencia del recubrimiento y rendimiento en estampado.
Cómo seleccionar el espesor del recubrimiento según la aplicación
La siguiente tabla proporciona una orientación direccional. El espesor final debe validarse con las condiciones reales de operación, el utillaje y los ensayos con muestras.
Aplicación | Dirección de espesor recomendada | Estructura de recubrimiento recomendada | Justificación |
Juntas de sellado de precisión | Fino (cerca del límite inferior de 0.02 mm) | Una o dos caras | Prioridad a la precisión dimensional |
Sellado industrial general | Espesor medio | Una cara | Equilibrio entre sellado y coste |
Láminas antirruido de freno (estándar) | Espesor medio | Una o dos caras | Cumplir requisitos de amortiguación y estampado |
Frenado/amortiguación de alta carga | Grueso (cerca del límite superior de 0.12 mm) | Se recomienda dos caras | Mejorar amortiguación y durabilidad |
Amortiguación/aislamiento de equipos industriales | Grueso | Se recomienda dos caras | Absorber impactos y vibraciones continuas |
Proyectos sensibles al coste | Fino, pero validado | Una cara | Reducir uso de material; debe pasar prueba de estampado |
Como referencia, las configuraciones comunes en la industria incluyen: las juntas de sellado de precisión suelen usar aproximadamente 0.025 mm por cara; el sellado industrial general suele oscilar entre 0.065–0.075 mm por cara; las láminas antirruido de freno pueden usar hasta 0.135 mm en total (ambas caras combinadas); y las estructuras compuestas NBR+PTFE se utilizan para mayor resistencia química. Para una comparación completa de las propiedades de los materiales NBR y FKM, consulte nuestra guía de comparación NBR vs FKM.
Inspección de entrada: puntos de control de espesor
La inspección de espesor es una forma práctica de detectar problemas antes de la producción. Los puntos de control clave incluyen:
Método de medición: micrómetro, medidor de espesor o microscopía de sección transversal
Ubicaciones de medición: bordes, centro, inicio y final de la bobina
Simetría cara simple vs doble cara: algunas bobinas muestran un espesor uniforme de izquierda a derecha pero un recubrimiento asimétrico arriba-abajo, lo que puede causar una fuerza de estampado desigual y una presión de sellado sesgada
Señales de advertencia: variación de espesor fuera de tolerancia, puntos locales finos/gruesos, excentricidad del recubrimiento
Vínculo con la adherencia: si el espesor es anormal, también debe revisarse el ensayo de adherencia
Nota: los problemas de espesor no siempre son defectos del material; también pueden provenir de fluctuaciones del proceso de recubrimiento. Los registros de lote del proveedor ayudan a rastrear la causa.
Conceptos erróneos comunes
Error 1: más grueso siempre es mejor.
Un espesor excesivo puede provocar grietas por doblado, mayor deformación permanente por compresión y mayor coste.
Error 2: más fino ahorra dinero.
Un recubrimiento demasiado fino puede causar sellado insuficiente, menor durabilidad y menor área de unión efectiva.
A menudo pasado por alto:
Centrarse solo en el espesor medio e ignorar la uniformidad transversal y longitudinal. Un espesor desigual provoca una fuerza de estampado desigual y un sellado sesgado.
Subestimar la variación de espesor entre lotes. Esto afecta directamente a los parámetros del utillaje y a la consistencia de las piezas terminadas.
Preguntas frecuentes
P1: ¿Cómo determino el espesor de recubrimiento adecuado para mi aplicación?
Comience con las condiciones de operación: temperatura, medios, fuerza de compresión y proceso de estampado. Los recubrimientos finos (cerca de 0.02 mm por cara) son adecuados para sellado de precisión; el espesor medio (0.05–0.08 mm) para sellado general; los recubrimientos más gruesos (hasta 0.12 mm por cara o 0.135 mm en total) se utilizan para láminas antirruido de freno y aplicaciones de alta amortiguación. Valide siempre con muestras y estampado de prueba.
P2: ¿Es el recubrimiento de doble cara siempre mejor que el de una cara?
No necesariamente. El recubrimiento de doble cara proporciona una distribución de tensiones más uniforme y mejor amortiguación, pero el de una cara puede ser suficiente para aplicaciones solo de sellado y reducir el coste. La elección depende de la función y del proceso de estampado.
P3: ¿Qué tolerancia debo esperar para el espesor del recubrimiento?
Las tolerancias típicas son de ±0.01 mm o más estrictas, según el proveedor y la aplicación. Confirme siempre la tolerancia y el método de medición con su proveedor antes de realizar el pedido.
P4: ¿Qué problemas puede causar un espesor de recubrimiento desigual?
Un espesor desigual puede causar una fuerza de estampado desigual, provocando defectos como desportillado de bordes o delaminación. En aplicaciones de sellado, puede crear una presión de sellado sesgada y fugas. También dificulta el ajuste del utillaje y reduce la consistencia entre lotes.
P5: ¿Pueden proporcionar datos de inspección de espesor para cada lote?
Sí. Como fabricante con sede en China de bobinas de acero recubierto de NBR y FKM, proporcionamos registros de inspección de espesor a nivel de lote, incluyendo posiciones de medición y resultados de tolerancia. También hay muestras disponibles para estampado de prueba bajo pedido.
Obtenga soporte para la selección del espesor del recubrimiento
¿Necesita ayuda para seleccionar el espesor de recubrimiento adecuado para su proyecto de sellado, amortiguación o estampado? Nuestro equipo técnico puede proporcionar orientación en la selección de espesor, soporte de muestras y datos de inspección de espesor.
📩 Correo electrónico: ryleezh@chinanewmaterialtech.com
📞 Teléfono: +86-531-80993487
📱 Móvil: +86-152-5416-7359
🌐 Sitio web: sitio web oficial
Noticias relacionadas
-

Bobina de Acero Recubierto de Caucho en Aplicaciones de Sistemas de Freno Automo
Sep 11,2026
-
Adherencia del Recubrimiento y Rendimiento en Estampado: Guía para Compradores s
Sep 14,2026
-

Bobina de Acero Recubierto con NBR – Material Ideal para Estampación Automotriz
Sep 01,2026
CONOZCA MÁS SOBRE NOSOTROS
Ingrese su información detallada y nos comunicaremos con usted más tarde para brindarle una cotización gratuita.
¿Quieres material de acero revestido de alta calidad?
¡Cuéntanos tu proyecto para que podamos ayudarte a encontrar la solución que se adapta a tus necesidades!

Línea de producción RCM totalmente automática en China
Línea de estampación totalmente automática en China


enlace rápido
contacto
-
+86-531-80993487

-
+86-152-5416-7359

-
ryleezh@chinanewmaterialtech.com

-
Zona de alta tecnología Qisheng Square 6-708, Jinan, Shandong, China

Derechos de autor©Jinan Langri New Materials Technology Co., Ltd.